

Haai daar! Ek is 'n verskaffer in die Dish End -vervaardigingsonderneming. Vandag wil ek gesels oor die sweistegnieke wat ons gebruik om skottelgoed te maak. Sweiswerk is 'n super belangrike deel van die vervaardigingsproses van die skottel. Dit is wat alles bymekaar hou en sorg dat ons produkte sterk en betroubaar is.
Laat ons eerstens praat oor afgeskermde metaalboog sweis (SMAW). Dit is een van die oudste en mees gebruikte sweismetodes. Dit staan ook bekend as stoksweiswerk. In SMAW word 'n elektrode wat met vloed bedek is, gebruik. Die vloed skep 'n skild om die sweispoel en beskerm dit teen atmosferiese besmetting. Hierdie tegniek is wonderlik omdat dit relatief eenvoudig is en in verskillende omgewings gebruik kan word. U het nie 'n hele klomp spoggerige toerusting nodig nie. Vir ons in die vervaardiging van die skottelgoed word SMAW dikwels gebruik vir klein - skaalherstelwerk of as u aan dikker materiale werk. Dit gee 'n goeie, sterk sweislas, maar dit verg 'n mate van vaardigheid uit die sweiser. Die sweiser moet 'n konstante booglengte en reissnelheid hou om 'n kwaliteit sweis te kry.

'N Ander belangrike tegniek is gasmetaalboog sweiswerk (GMAW), ook MIG -sweiswerk genoem. In GMAW word 'n deurlopende soliede draadelektrode deur 'n sweisgeweer gevoer, en 'n afskermgas word gebruik om die sweispoel te beskerm. Die afskermgas kan 'n mengsel van argon en koolstofdioksied wees, afhangende van die materiaal wat gesweis word. Hierdie metode is baie gewild, want dit is vinnig en lewer sweislasse van hoë gehalte. Vir die vervaardiging van skottelgoed is GMAW ideaal vir dunner materiale. Dit kan outomaties wees, wat beteken dat ons ons produksiedoeltreffendheid kan verhoog. Die sweislasse is ook glad en het minder spatsel in vergelyking met SMAW.
Flux - Cored Arc Welding (FCAW) is ook 'n sleutelspeler in ons sweisarsenaal. Dit is soortgelyk aan GMAW, maar in plaas van 'n soliede draadelektrode, word 'n buisvormige draad gevul met vloed gebruik. Hierdie vloed bied die afskerming vir die sweispoel, en soms kan 'n ekstra afskermgas gebruik word. FCAW is bekend vir sy hoë afsettingstempo, wat beteken dat ons vinnig baie sweismetaal kan neerlê. Dit is geskik vir dikker materiale en kan buite gebruik word, aangesien dit minder deur wind beïnvloed word in vergelyking met GMAW. As die vervaardiging van die skottel eindig, kan FCAW ons doeltreffend aan grootskaalse projekte werk.
Kom ons kyk nou na onderwater boogsweis (SAW). Dit is 'n hoë produktiwiteitsweisproses. In SAW word 'n boog gevorm tussen 'n deurlopende draadelektrode en die werkstuk, en die boog word onder 'n laag korrelvloei gedompel. Die vloed beskerm nie net die sweispoel nie, maar bied ook addisionele legeringselemente aan die sweislas. SAW is ideaal vir die sweis van dik plate wat gereeld in die vervaardiging van skottels gebruik word. Dit produseer diep - penetrasieslas met uitstekende meganiese eienskappe. Die proses is ook relatief skoon, want daar is geen sigbare booglig of baie spatsel nie.
Tungsten inerte gassweiswerk (TIG), of gas -wolfraamboog sweiswerk (GTAW), is nog 'n tegniek wat ons gebruik. In TIG -sweiswerk word 'n nie -verbruikbare wolframelektrode gebruik om die boog te skep, en 'n afskermgas (gewoonlik argon) beskerm die sweispoel. Vulmetaal kan bygevoeg word indien nodig. TIG -sweiswerk is bekend vir sy presisie en sweislasse van hoë gehalte. Dit word gereeld gebruik om dun materiale te sweis of as 'n kosmetiese afwerking benodig word. In die vervaardiging van die skottelgoed is TIG ideaal om die aanvanklike plaklas te maak of om materiale te sweis waar 'n hoë kwaliteit gewrig noodsaaklik is, soos vlekvrye staalTorisferiese skottelkop.
As dit kom by die keuse van die regte sweistegniek vir die vervaardiging van skottelgoed, kom verskeie faktore in die spel. Die materiaal van die gereg is 'n groot een. Byvoorbeeld, as ons daarmee werkStaalskottelkoppe, verskillende sweistegnieke kan meer geskik wees, afhangende van of dit koolstofstaal, vlekvrye staal of legeringsstaal is. Die dikte van die materiaal is ook belangrik. Dikker materiale benodig gewoonlik sweistegnieke met hoër penetrasie, soos saag of fcaw, terwyl dunner materiale met GMAW of TIG gesweis kan word.
Die ontwerp van die skotteland is nog 'n oorweging. Sommige skottelgoedpunte kan ingewikkelde vorms hê of spesifieke soorte gewrigte benodig. In sulke gevalle moet ons 'n sweistegniek kies wat die meetkunde kan hanteer en 'n sterk lekkasie -vrye gewrig kan verseker.
Die omgewing waarin die sweiswerk gedoen word, beïnvloed ook die keuse van tegnieke. As ons in die buitelug werk, kan tegnieke soos FCAW meer geskik wees omdat dit minder deur wind beïnvloed word in vergelyking met GMAW.
Ons gee ook baie aandag aan kwaliteitskontrole tydens die sweisproses. Voordat ons sweis, sorg ons dat die oppervlaktes wat gesweis moet word, skoon is en vry is van enige kontaminante. Dit help om 'n goeie sweislas te verseker. Tydens die sweiswerk monitor ons parameters soos sweisstroom, spanning en reissnelheid om seker te maak dat dit binne die gespesifiseerde reeks is. Na sweiswerk doen ons verskillende toetse, soos visuele inspeksie, ultrasoniese toetsing en x - straaltoetsing, om te kyk of dit defekte in die sweislas is.
Een van die uitdagings waarmee ons in die vervaardiging van skottels te kampe het, is om die residuele spanning in die sweislasse te hanteer. Sweiswerk genereer hitte, wat veroorsaak dat die metaal uitbrei en kontrakteer. Dit kan lei tot residuele spanning in die gelaste gebied, wat die werkverrigting van die skotteland kan beïnvloed. Om hierdie spanning te minimaliseer, gebruik ons tegnieke soos die verhitting van die materiaal voordat u sweis en na die behandeling van sweishitte. Voorverhitting verminder die temperatuurverskil tussen die sweislas en die basismetaal, terwyl die behandeling van die sweishitte na die sweishitte help om die residuele spanning te verlig.
In sommige gevalle gebruik ons ook outomatiese sweisstelsels. Hierdie stelsels bied verskeie voordele. Dit kan konstante sweiskwaliteit bied, aangesien dit die sweisparameters presies kan beheer. Dit verhoog ook produktiwiteit, aangesien hulle deurlopend kan werk sonder om moeg te word. Byvoorbeeld, as dit vervaardig wordWarm gevormde tenkkoppe, outomatiese sweisstelsels kan gebruik word om die nate vinnig en akkuraat te sweis.
So, daar het jy dit! Dit is 'n paar van die belangrikste sweistegnieke wat ons in die vervaardiging van skotteland gebruik. Elke tegniek het sy eie voordele en is geskik vir verskillende situasies. Ons streef altyd daarna om die beste tegniek vir elke projek te kies om te verseker dat ons gereg eindig aan die hoogste standaarde van kwaliteit en prestasie.
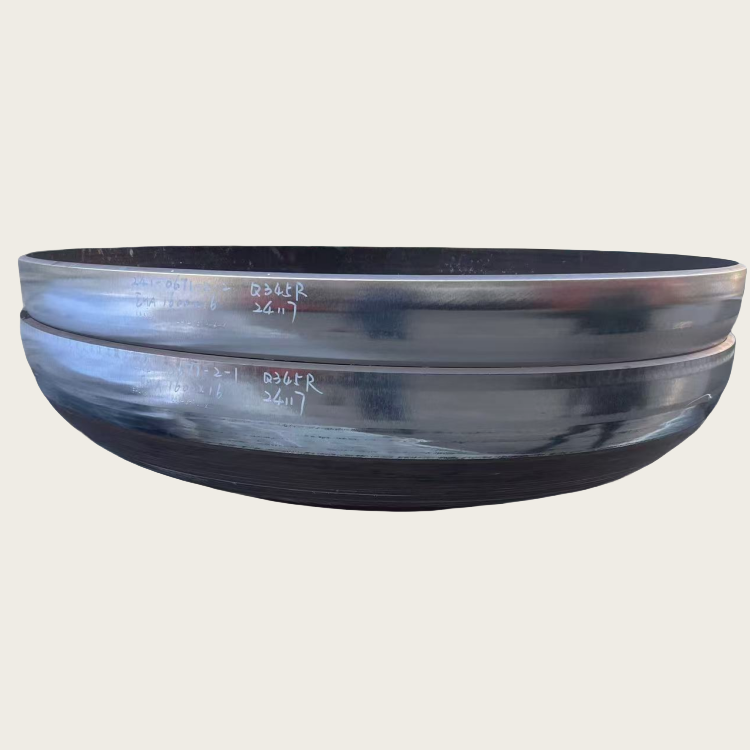
As u in die mark is vir hoë -gehalte -skottelgoed, wil ons graag met u gesels. Of u nou 'n pasgemaakte geregte -einde of 'n standaard benodig, ons het die kundigheid en die regte sweistegnieke om die werk reg te kry. Reik uit na ons om die gesprek oor u verkrygingsbehoeftes te begin.
Verwysings
- ASME -ketel en drukvaartuigkode
- Sweishandboek, American Welding Society