

هنگامی که صحبت از ساخت انتهای ظروف می شود، یکی از عوامل کلیدی که به طور قابل توجهی بر روند تولید تأثیر می گذارد، قطر انتهای ظروف است. به عنوان یک تامین کننده چاشنی ساخت ظروف، من از نزدیک شاهد بودم که چگونه قطرهای مختلف رویکردهای متمایزی را از نظر مواد، تکنیک ها و کنترل کیفیت می طلبند. در این پست وبلاگ، من به نکات ظریف در ساخت انتهای ظروف با قطرهای مختلف می پردازم و تفاوت هایی را که تولید کنندگان باید در نظر بگیرند برجسته می کنم.
انتخاب مواد
انتخاب مواد برای ساخت انتهای ظرف بسیار مهم است و اغلب با قطر انتها تعیین می شود. برای انتهای ظروف با قطر کمتر، میتوان از مواد گیج نازکتر بدون به خطر انداختن یکپارچگی ساختاری استفاده کرد. این مواد نازکتر قابل حمل و شکلگیری آسانتر هستند و زمان و هزینه کلی تولید را کاهش میدهند. به عنوان مثال، ورق های فولادی ضد زنگ با ضخامت حدود 2 تا 3 میلی متر را می توان به طور موثر برای انتهای ظروف با قطر حداکثر 500 میلی متر استفاده کرد.
از سوی دیگر، انتهای ظروف با قطر بزرگتر به مواد ضخیم تری نیاز دارند تا در برابر فشارهای داخلی و خارجی که ممکن است در سرویس با آنها مواجه شوند مقاومت کنند. برای انتهای ظروف با قطر بیش از 2000 میلی متر، معمولاً از مواد با ضخامت 10 میلی متر یا بیشتر استفاده می شود. ضخامت افزایش یافته استحکام و استحکام لازم را برای جلوگیری از تغییر شکل و تضمین عملکرد طولانی مدت فراهم می کند. علاوه بر این، درجه مواد نیز ممکن است بسته به قطر متفاوت باشد. انتهای ظروف بزرگتر مورد استفاده در کاربردهای فشار بالا اغلب به مواد درجه بالاتر با خواص مکانیکی بهتر مانند فولادهای کم آلیاژ نیاز دارند.
تکنیک های شکل دهی
فرآیند شکل دهی قسمت دیگری است که در آن قطر انتهای ظرف تفاوت قابل توجهی ایجاد می کند. برای انتهای ظروف با قطر کوچک، تکنیکهای شکلدهی سرد اغلب ترجیح داده میشوند. شکل دهی سرد شامل شکل دادن به مواد در دمای اتاق است که مقرون به صرفه است و می تواند قطعات با دقت بالا تولید کند. فرآیندهایی مانند کشیدن عمیق معمولاً برای انتهای ظروف با قطر کوچک استفاده می شود. در طراحی عمیق، یک ورقه فلزی صاف روی قالب قرار می گیرد و از پانچ برای فشار دادن فلز به داخل حفره قالب استفاده می شود و شکل ظرف مورد نظر را ایجاد می کند.
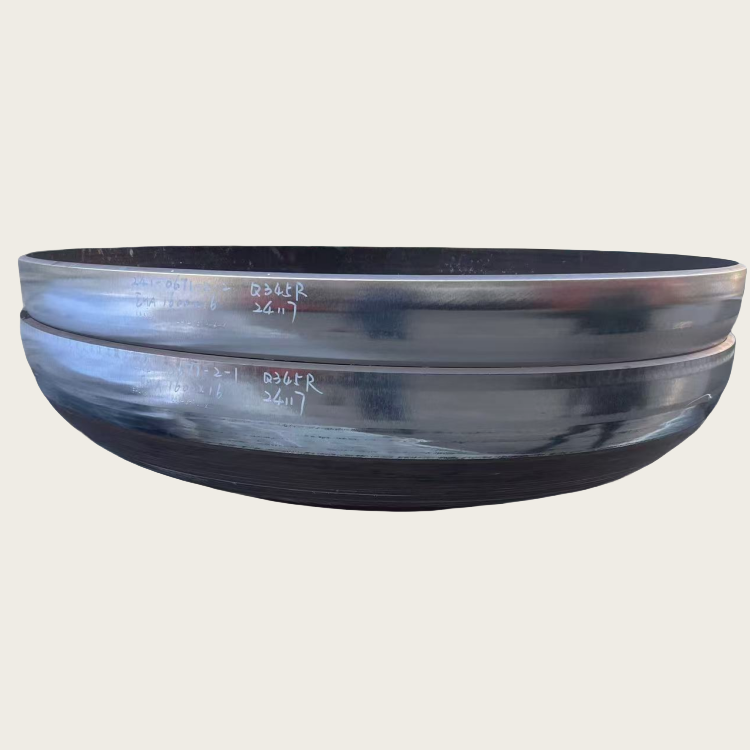
با این حال، با افزایش قطر، شکلدهی سرد چالشبرانگیزتر میشود. هرچه قطر بزرگتر باشد، نیروی بیشتری برای تغییر شکل ماده مورد نیاز است و خطر ترک خوردن و چروک شدن آن بیشتر است. برای انتهای ظروف با قطر بزرگتر، اغلب از تکنیک های شکل دهی گرم استفاده می شود. شکل دهی گرم شامل حرارت دادن مواد به دمای بالا، معمولاً بالاتر از دمای تبلور مجدد آن، برای انعطاف پذیری بیشتر است.سر تانک های گرم تشکیل شدهنمونه بارز محصولاتی هستند که اغلب با استفاده از تکنیک های شکل دهی گرم ساخته می شوند. مواد گرم شده را می توان به راحتی به مشخصات انتهای ظرف مورد نظر تبدیل کرد و خطر نقص به طور قابل توجهی کاهش می یابد.
ابزار و تجهیزات
ابزار و تجهیزات مورد نیاز برای ساخت انتهای ظرف نیز بر اساس قطر متفاوت است. انتهای ظروف با قطر کوچک را می توان با استفاده از ابزار نسبتاً ساده و ارزان ساخت. یک مجموعه قالب و پانچ ممکن است برای تولید طیف وسیعی از انتهای ظروف با قطر کوچک کافی باشد. تجهیزات مورد استفاده برای قطعات با قطر کوچک شکلدهی سرد، مانند پرسهای هیدرولیک، معمولاً کوچکتر و مقرون به صرفهتر هستند.
در مقابل، ساخت انتهای ظروف با قطر بزرگ نیاز به ابزار پیچیدهتر و گرانتری دارد. قالبها و پانچها برای انتهای ظروف با قطر بزرگ باید بزرگتر و مقاومتر باشند تا در برابر نیروهای زیاد درگیر در فرآیند شکلدهی مقاومت کنند. تجهیزات تخصصی، مانند پرس های هیدرولیک در مقیاس بزرگ و کوره های گرمایش، برای شکل دهی گرم انتهای ظروف با قطر بزرگ مورد نیاز است. این سرمایه گذاری در تجهیزات می تواند قابل توجه باشد، اما برای اطمینان از کیفیت و دقت محصول نهایی ضروری است.
کنترل کیفیت
کنترل کیفیت یک جنبه ضروری در ساخت انتهای ظرف است و قطر انتهای ظرف بر روش ها و استانداردهای بازرسی تأثیر می گذارد. برای انتهای ظروف با قطر کوچک، بازرسی بصری و ابزارهای اندازه گیری ساده مانند کولیس و میکرومتر می تواند برای اطمینان از دقت ابعاد استفاده شود. روشهای تست غیر مخرب مانند تست اولتراسونیک نیز میتوانند به راحتی برای تشخیص عیوب داخلی در قطعات با قطر کوچک استفاده شوند.
برای انتهای ظروف با قطر بزرگ، اقدامات کنترل کیفیت جامع تری مورد نیاز است. علاوه بر بازرسی بصری و اندازهگیریهای ابعادی پایه، تکنیکهای آزمایش غیرمخرب پیشرفته مانند آزمایش رادیوگرافی ممکن است برای تشخیص عیوب پنهان در مواد ضخیمتر استفاده شود. سطح بزرگتر انتهای ظروف با قطر بزرگ نیز به بازرسی گسترده تری نیاز دارد تا از ضخامت یکنواخت و سطح صاف اطمینان حاصل شود.

ملاحظات هزینه
هزینه ساخت انتهای ظروف ارتباط نزدیکی با قطر دارد. انتهای ظروف با قطر کوچک معمولاً هزینه تولید کمتری دارند. استفاده از مواد نازکتر، تکنیکهای شکلدهی سرد و ابزارآلات ارزانتر، همگی به صرفهجویی در هزینه کمک میکنند. علاوه بر این، زمان تولید برای انتهای ظروف با قطر کوچک معمولاً کوتاهتر است و هزینه کلی را بیشتر کاهش میدهد.
در مقابل، ساخت انتهای ظروف با قطر بزرگ گرانتر است. هزینه مواد بالاتر به دلیل استفاده از مواد ضخیم تر و درجه بالاتر، نیاز به تجهیزات تخصصی شکل دهی گرم و کنترل کیفی دقیق تر، همگی بر هزینه تولید می افزایند. با این حال، توجه به این نکته مهم است که هزینه هر واحد سطح ممکن است با افزایش قطر کاهش یابد، به ویژه برای تولید در مقیاس بزرگ.
برنامه های کاربردی
کاربرد انتهای ظروف نیز بسته به قطر آنها متفاوت است. انتهای ظروف با قطر کوچک معمولاً در طیف وسیعی از صنایع از جمله الکترونیک، خودرو و مخازن تحت فشار در مقیاس کوچک استفاده می شود. به عنوان مثال، در صنعت الکترونیک، انتهای ظروف با قطر کوچک ممکن است به عنوان پوششی برای قطعات الکترونیکی استفاده شود که محافظت و ظاهری براق ایجاد می کند.
انتهای ظروف با قطر بزرگ معمولاً در کاربردهای سنگین مانند مخازن ذخیره سازی در مقیاس بزرگ، نیروگاه ها و تأسیسات پردازش شیمیایی استفاده می شود.سر تانک های فلنج دار و دیش شدهبا قطرهای بزرگ اغلب برای آب بندی انتهای مخازن ذخیره سازی استفاده می شود، جایی که آنها نیاز به مقاومت در برابر فشارهای بالا و حجم زیادی از مایع یا گاز دارند.
نتیجه گیری
در نتیجه، قطر انتهای ظرف تأثیر عمیقی بر هر جنبه ای از فرآیند ساخت دارد، از انتخاب مواد و تکنیک های شکل دهی گرفته تا کنترل کیفیت و هزینه. بهعنوان تامینکننده تولید انتهای ظروف، ما نیازمندیهای منحصربهفرد مرتبط با قطرهای مختلف را درک میکنیم و از تخصص و قابلیتهایی برای تولید انتهای ظروف با کیفیت بالا برای طیف گستردهای از کاربردها برخورداریم. این که آیا شما نیاز به قطر کوچک داریدسر ظرف استیلبرای یک کاربرد دقیق یا انتهای ظروف با قطر بزرگ برای یک پروژه سنگین، ما اینجا هستیم تا نیازهای شما را برآورده کنیم.
اگر در بازار غذاهای انتهایی هستید و می خواهید در مورد نیازهای خاص خود صحبت کنید، از شما دعوت می کنیم برای مشاوره دقیق با ما تماس بگیرید. تیم کارشناسان ما برای درک نیازهای شما و ارائه بهترین راه حل ها برای پروژه شما از نزدیک با شما همکاری خواهند کرد.
مراجع
- کد دیگ بخار و مخزن تحت فشار ASME
- کتاب راهنمای فلزات، جلد 14: شکل دهی و آهنگری